


Branschnyheter
En monteringslinjeintegratör avvisade en gång 600 meter av 40-seriens T-spår på grund av att spåröppningen hade glidit till 8,35 mm mot en nominell 8,20 mm. Fästarna gled fortfarande längs profilen, anti-backlash-kamarna fick inte plats och sex stationer måste omarbetas på plats innan linjen kunde avskrivas.
Spårprofiler misslyckas sällan i styrka. De misslyckas med spårgeometri, rakhet och temperamentkonsistens. Få de tre rätt och en profil håller längre än maskinen den är fastskruvad till. Få dem fel och ingen legeringsuppgradering kommer att rädda projektet.
Ange spårsystemet och toleransklassen innan du namnger en legering, lås sedan in rakhet per meter och anodiseringstjocklek i inköpsordern. Dessa fyra siffror bestämmer passform, livslängd och omarbetningskostnad. Allt annat i specifikationen är sekundärt.
Vad som räknas som en profilprofil i aluminium
En spårextrudering är en ihålig eller halv-ihålig profil vars huvudsakliga uppgift är att styra, bära eller klämma fast något längs en linjär bana. Familjen är bredare än T-spåret som ramar in de flesta ingenjörers bilder: fönster- och skjutdörrsskenor, gardinskenor, transportbandsskenor, rälstransitstolar, takräcken och batteripackhållare ingår alla i samma kategori.
Geometri som avgör passform
- Slitsöppning och slitsdjup: dessa två dimensioner avgör om en mutter, kam eller vagn griper in rent, och de är de första som driver när en stans slits.
- Vägg- och bantjocklek: vanligtvis 1,2 till 2,5 mm på 20-seriens spår och 2,0 till 4,0 mm på 40-seriens och strukturella rälsprofiler.
- Inre hörnradie: fixerad av formen och den måste matcha fästelementet eller insatsen som löper längs banan.
- Vridning och rakhet: runt 1,0 mm per meter är normalt för inramning, medan guidade vagnar vanligtvis behöver 0,5 mm per meter eller bättre.
Legering och härdning i vanliga termer
6063-T5
Standardvalet. Den extruderar snabbt, anodiserar jämnt och bearbetar rent, och den täcker de flesta inramningar, möbler och arkitektoniska banarbeten.
6005A-T6
Märkbart starkare med bra extruderingskvalitet. Det vanliga valet för järnvägstransitering, långa ostödda spännvidder och konstruktionsspår för fordon.
6061-T6
Högre hållfasthet igen, men komplex slitsgeometri är svårare att fylla och anodisering kan se ojämn ut. Reservera den för maskinbearbetade vagnar snarare än långa spår.
En leverantör som äger sin formbutik, sina pressar och sina anodiseringstankar kan justera spårdimensionen utan att någon tredje part är med i slingan, vilket är viktigt när en prototyp skärs om två gånger innan godkännande. Vår anläggningsprofil förklarar hur dessa etapper ansluter under ett tak.
Jämföra de legeringar du faktiskt kommer att erbjudas
Siffrorna nedan är typiska för kommersiell extrudering. Bekräfta de faktiska värdena på brukscertifikatet för varje värme innan du släpper en ritning, eftersom tempereringsfönster rör sig mellan pressar och profilformer.
Typiska värden för kommersiell extrudering, indexerad mot 6063-T5 ämne; bekräfta faktiska siffror mot brukscertifikatet för varje värme.
Där kostnaden verkligen går
På en skuren, anodiserad, monteringsfärdig bandprofil är själva metallen nära hälften av fakturan. Det enda faktumet driver de flesta köpbeslut som är värda att fatta.
46 %
18 %
16 %
14 %
6 %
Billet
Extrudering och dö
CNC arbete
Anodisering
Packning och frakt
Två konsekvenser följer. En rörelse på en procent i ämnespriset uppväger en rörelse på fem procent i anodiseringslinjen, så förhandla om metall- och skrottillägget innan du jagar beläggningsrabatter. Och en toleransmiss är den dyraste raden av alla: ett avvisat parti har redan förbrukat metall, beläggning och frakt, och omarbetning av den lägger vanligtvis till åtta till femton procent till den effektiva enhetskostnaden.
Där bandprofiler används
I en blandad industriell orderbok delar sig efterfrågan på spårprofiler ungefär så här.
Industriell automation och monteringslinjer, 30 %
Byggskenor, fönster och gardinskenor, 22 %
Järnvägstransitering och tunga maskiner, 18 %
Fordon och fritidsfordon, 16 %
Solceller och energilagring, 14 %
Industriell automation är det största enskilda blocket, och det beter sig annorlunda än resten. Köpare beställer om på en månatlig kadens från samma ritning, så repeterbarheten av luckan och beläggningen är mycket viktigare än det lägsta priset på den första beställningen.
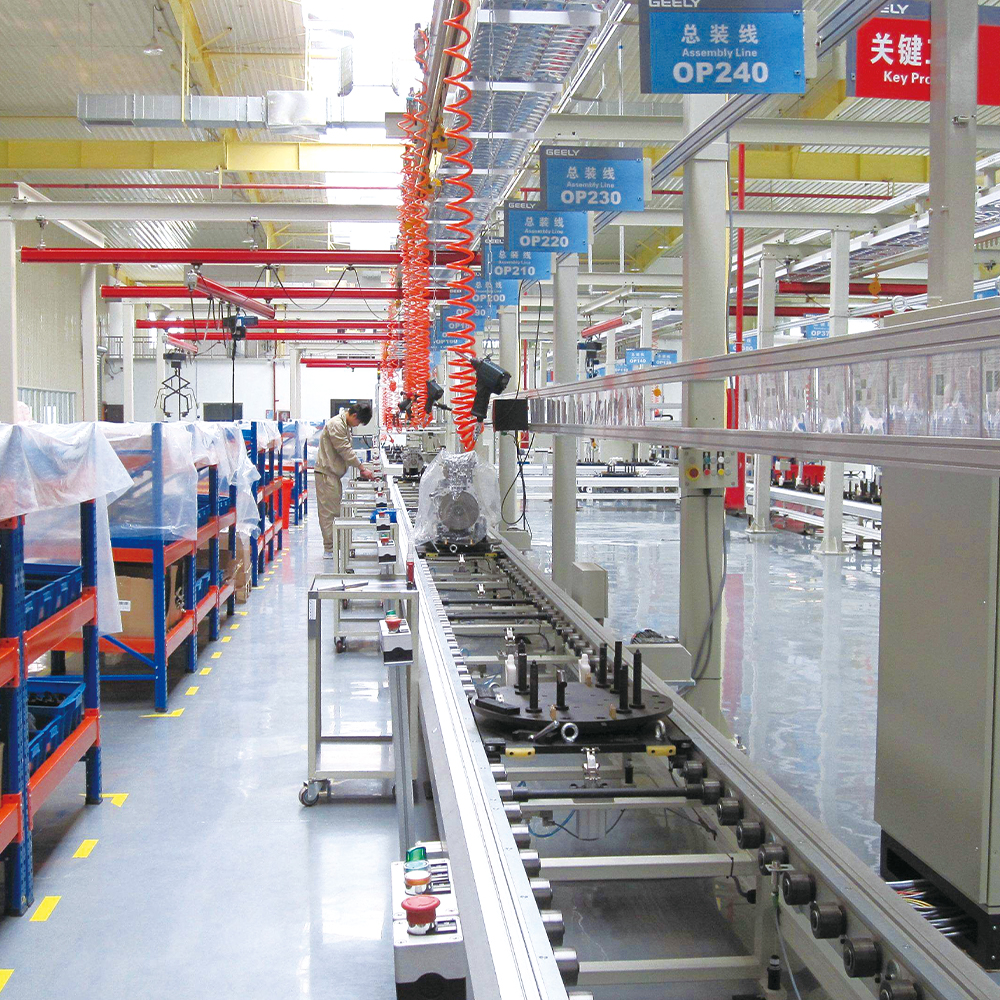 Industriell monteringslinje aluminiumprofiler Industriell monteringslinje aluminiumprofiler are the backbone of modern manufacturing, providing a lightweight, durable, and highly flexible solution for efficient produ... Visa produkt →
Järnvägstrafiken sitter i andra änden. Volymerna är låga, kvalifikationen är lång och en profil som godkänts för ett program förblir vanligtvis oförändrad i flera år.
 Transitprofiler i aluminium Höghastighetstågledare, dörrmotorbalksprofil, gallerprofil, skärmad grindpanel, bagagehylla etc. Aluminiumrälstransitprofiler är konstruerade för att omdefiniera... Visa produkt →
Byggnads- och energitillämpningar hamnar däremellan. Fönster- och skjutdörrsskenor konkurrerar om pris och finish, medan solcellsmontage och batteripaketsprofiler bedöms utifrån dimensionell konsistens och korrosionsprestanda under en livslängd som mäts i decennier.
En urvalssekvens i sex steg
Steg 1
Definiera belastningen och spännvidden
Börja med den värsta lasten och den ostödda längden. En 3 kg vagn över 1,5 m och en 40 kg vagn över 4 m kommer inte att använda samma profil, vad katalogen än antyder.
Steg 2
Välj spår- eller skenaserie
20-serien för lätta ramar och kapslingar, 40-serien för maskinskydd och arbetsstationer, 45-serien eller en dedikerad rälsprofil för vagnar som rör sig dagligen under last.
Steg 3
Fixa legeringen och temperamentet
Först nu, när geometrin är klar. Långa spännvidder och dynamiska belastningar motiverar 6005A-T6; inramning och arkitektoniska spår är väl betjänade av 6063-T5.
Steg 4
Ställ in toleransklass och rakhet
Allmänna kommersiella toleranser passar inramning. Styrda vagnar och rälstransitprofiler behöver snävare spårkontroll och 0,5 mm rakhet per meter, mätt över hela längden snarare än på ett prov.
Steg 5
Välj ytfinish
Anodisering at 10 to 12 micrometres is enough indoors; 15 micrometres or more is worth specifying outdoors or in humid plants. Where a carriage slides daily, add a liner or hard anodising rather than trusting a decorative coating.
Steg 6
Bestäm det levererade stadiet
Fräslängder, kapade till storlek, bearbetade eller monterade. Profiler som går rakt in i en bearbetningscell sparar hantering, men bara om ritningen redan innehåller referenspunkten och bearbetningstillägget.
Spårprofiler som rör sig rakt in i bearbetningen behöver utgångspunkten, spännytan och den överenskomna tillåten innan formen skärs. Samma princip anges i vår not industriella aluminiumprofiler i CNC-bearbetning .
Återbetalning på en Custom Die
En dedikerad spårmatris kostar vanligtvis mellan 1 500 och 4 000 US-dollar beroende på storlek och komplexitet, och den skrivs vanligtvis av över den första beställningen istället för att debiteras igen vid upprepningar.
Aritmetiken är enkel. Om ett anpassat spår ersätter två standardprofiler plus en maskinbearbetad distans, betalar besparingen i enbart monteringstid ofta tillbaka formen inom tre till fem ton av produktionen. Under den volymen är standardprofiler med bearbetning normalt billigare; ovanför den ger en dedikerad tärning dig kontroll över spåret, väggen och finishen i en enda del.
 Leverantörer för anpassning av strängpressningsformar av aluminium Anpassade extruderingsformar av aluminium ger oöverträffad precision, vilket gör att tillverkare kan uppnå komplexa geometrier med snäva toleranser. Till skillnad från vanliga formar, som m... Visa produkt →
Underhåll, efterlevnad och överlämning
- Anodisering är en korrosionsbarriär, inte en slityta. Där en vagn glider in i en slits varje dag, ange en liner, en härdad insats eller hårdanodisering från början.
- Håll aluminium borta från direkt kontakt med fästen i rostfritt eller kolstål. Isoleringsbrickor eller ett belagt fästelement förhindrar galvanisk korrosion på fuktiga platser och kustområden.
- Aluminium expanderar cirka 23 mikrometer per meter per grad Celsius, så en 6 m bana växer ungefär 1,4 mm över en 10 graders svängning. Fasta installationer kräver slitsade hål eller expansionsmöjlighet.
- Be om en dimensionsrapport, ett brukscertifikat per värme och en RoHS- eller REACH-deklaration för beläggningen när profilen går in i en reglerad produkt.
- Packa långa spår med sammanflätade eller ärmförsedda kanter. Spårläppar är kosmetiska när de kommer skadade och dyra när en vagn inte fungerar.
Dokumentation är där många projekt tyst misslyckas. En leverantör som kan spåra ett värmenummer tillbaka till pressen och anodiseringspartiet kommer att avgöra en tvist på dagar snarare än veckor, och den spårbarheten är värd mer än en liten prisskillnad på beställningen.
Sätt fyra siffror på ritningen: spåröppningen, väggtjockleken, rakhetsgränsen och beläggningstjockleken. Allt annat i specifikationen kan diskuteras med din leverantör. De fyra avgör om banan fungerar när den kommer till platsen.


