Hem / Blogg / Branschnyheter / Aluminiumsträngsprutningsindustrier: Process, applikationer och hur man väljer en leverantör
Branschnyheter


Aluminiumextruderingsindustrier handlar inte längre bara om att trycka het metall genom en form. De mest pålitliga leveranskedjorna delar en egenskap: en enda partner som kontrollerar formdesign, extrudering, värmebehandling, ytfinishing och slutlig bearbetning. För en köpare minskar detta toleransstapling och förkortar kvalificeringstiden. Den praktiska slutsatsen är enkel: när du jämför leverantörer, utvärdera hela produktionsslingan, inte bara storleken på extruderingspressen.
Nyckelslutsats: Lägg minst lika stor vikt på nedströmskapacitet som på presstonnage. Intern formtillverkning, åldrande ugnar och CNC-bearbetning är ofta det som gör en extruderad profil till en produktionsklar komponent.
I sin kärna är aluminiumextrudering en varmformningsprocess. Ett förvärmt ämne skjuts genom ett munstycke under högt tryck, vilket ger en kontinuerlig profil med ett fast tvärsnitt. Industriell konkurrenskraft beror dock på vad som händer runt det steget. En leverantör som inte kan kontrollera hela den termiska cykeln kommer att kämpa för att leverera konsekvent dimensionell noggrannhet och mekaniska egenskaper.
Varje steg är en potentiell källa till variation. Till exempel ändrar formtemperaturen ytkvalitet, härdningshastigheten påverkar hårdheten och åldringstiden bestämmer skillnaden mellan en mjuk T5-profil och en hårdare T6-profil. Många ingenjörer väljer legeringen på papper men upptäcker senare att leverantörens processkontroll har ett större inflytande på verkliga komponenters beteende.
För ramar som används i löpande band och materialhanteringssystem behöver ingenjörer sällan exotiska legeringar. De behöver raka, dimensionellt konsekventa sektioner. Det är därför många specifikationer standardiserar på industriella extruderingsprofiler av aluminium produceras med snäva toleranser och finns i en rad standardstorlekar.
 Leverantörer av industriella aluminiumextruderingsprofiler, Custom Factory Som leverantörer av industriella aluminiumextruderingsprofiler och industriella aluminiumextruderingsprofiler i Kina, erbjuder Jianbang anpassade... Visa produkt →
Datablad visar styrka och töjning, men de visar inte hur en legering beter sig under svetsning, anodisering eller böjning. Tabellen nedan jämför vanliga extruderingslegeringar som används inom aluminiumextruderingsindustrin, med typiska sträckgränsintervall.
I praktiken är en legering med högre hållfasthet inte alltid det bästa valet. Om profilen måste krökas eller anodiseras kan en måttlig legering som 6063 ge en bättre yta och lägre totalkostnad.
Inom aluminiumsträngsprutningsindustrin är efterfrågan koncentrerad till byggnad och konstruktion, fordon och ny energi. Konstruktion är fortfarande det största segmentet eftersom gardinväggar, fönsterramar och strukturella sektioner är beroende av extruderad aluminium. Fordon och ny energi har blivit de snabbast växande områdena när tillverkare går över till lätta strukturer.
Energilagring är en särskilt intressant tillämpning eftersom batteripaketets ramar kombinerar tunna väggar, hög styvhet och snäva monteringstoleranser. Många tillverkare förlitar sig nu på aluminiumprofiler för energilagringsbatterier för att uppfylla både strukturella och termiska mål.
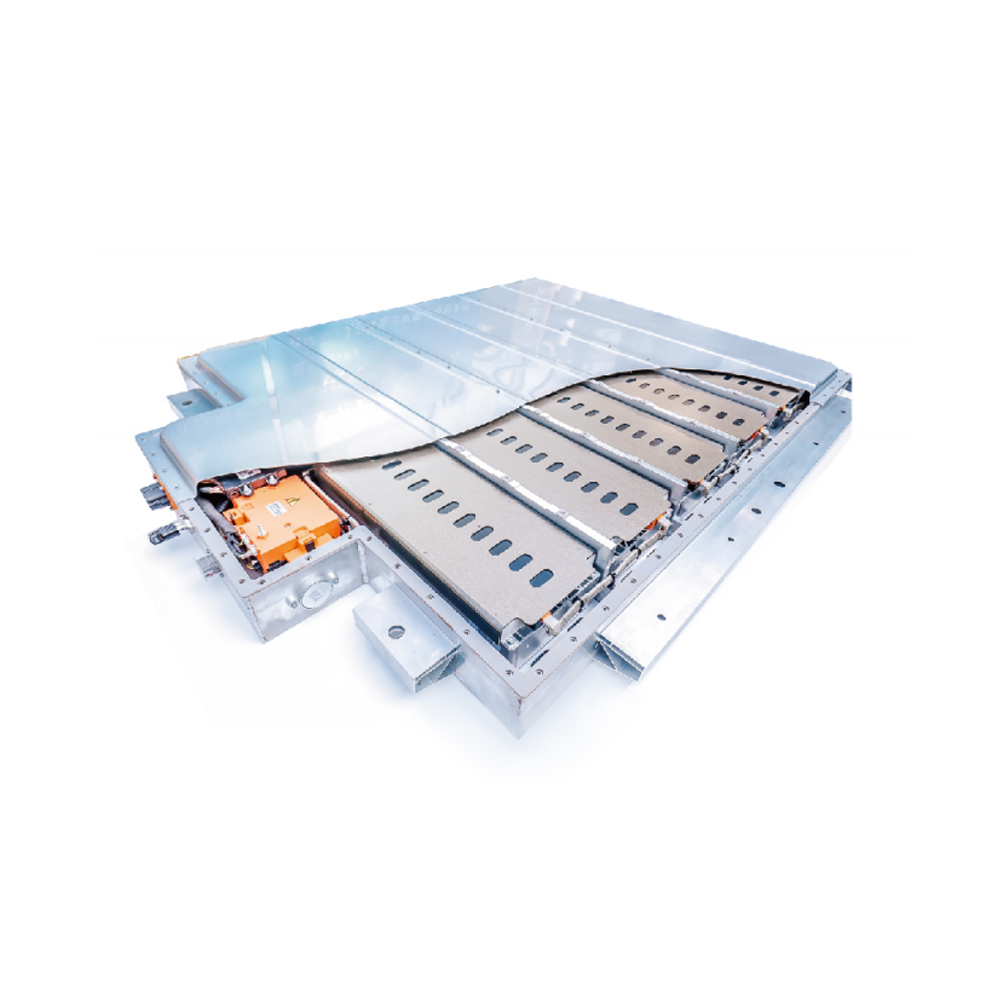 Aluminiumprofil för tillverkare av energilagringsbatterier, fabrik - Jia Jianbang är aluminiumsträngsprutning för tillverkare av energilagringsbatterier och fabrik i Kina, anpassad aluminiumsträngsprutning för energi... Visa produkt →
För en bredare bild av bilskiftet, se hur aluminiumextrudering används i fordon och nya energifordon .
En strukturerad inköpsprocess förhindrar dyra överraskningar. Följande arbetsflöde fungerar för de flesta aluminiumextruderingsprogram, från enkla arkitektoniska sektioner till komplexa fordonskomponenter.
Bestäm om profilen ska bära strukturella belastningar, möta utomhusexponering eller kräva frekvent rengöring. Detta minskar legeringen och temperamentet.
Använd datatabellen ovan. Ange inte en legering med högre hållfasthet än vad som behövs om huvudkravet är ytkvalitet eller svetsbarhet.
Involvera formtillverkaren tidigt. Väggtjocklekens likformighet och stanslinjernas läge ändrar de uppnåbara toleranserna och slutkostnaden.
Inspektera rakhet, vridning, ytfinish och hårdhet innan du godkänner. A vertikalt integrerad aluminiumextruderingsleverantör kan upprepas snabbt eftersom design, form, extrudering och testning är under ett tak.
Koordinera anodisering, pulverlackering, skärning och CNC med extruderingsschemat. För borrade, frästa eller gängade delar, fråga om samma system kan köras CNC-bearbetning av bildelar .
 Fordonsdelar CNC-bearbetningstillverkare, fabrik - Jiangyin Jianbang Alumin Jianbang är tillverkare och fabrik för CNC-bearbetning av fordonsdelar och fabrik i Kina, anpassade CNC-bearbetning av fordonsdelar online, Automotive P... Visa produkt →
Anpassa förpackningar, lagerprogram och materialspårbarhet innan produktionen ökar.
Aluminiumprofiler underhålls ofta först när en beläggning börjar blekna eller en fönsterram börjar läcka. I utomhusapplikationer kan vardagliga föroreningar och saltavlagringar minska livslängden på en anodiserad eller pulverlackerad yta. Det mest effektiva underhållsprogrammet är enkelt: rengör med milt rengöringsmedel och vatten med jämna mellanrum, undvik nötande kuddar och inspektera packningar och dräneringshål i gardinväggssektioner.
För industri- och strukturprojekt är efterlevnad lika viktig som underhåll. Referensstandarder som EN 755 eller ASTM B221 definierar dimensionstoleranser och mekaniska egenskaper för extruderad aluminium. Bilkunder kan behöva IATF 16949 och PPAP-dokumentation. Nya energi- och e-mobilitetsprojekt behöver ofta full spårbarhet från gjutgodset till extruderingspartiet. En kompetent extruderingspartner bör kunna tillhandahålla materialcertifikat, ytfinishjournaler och inspektionsrapporter utan att göra en särskild begäran.

Upphovsrätt © 2025 Jiangyin Jianbang Aluminium Co., Ltd.
Alla rättigheter reserverade.
 Tillverkare av aluminiumsträngsprutning
Aluminiumprofilleverantörer


